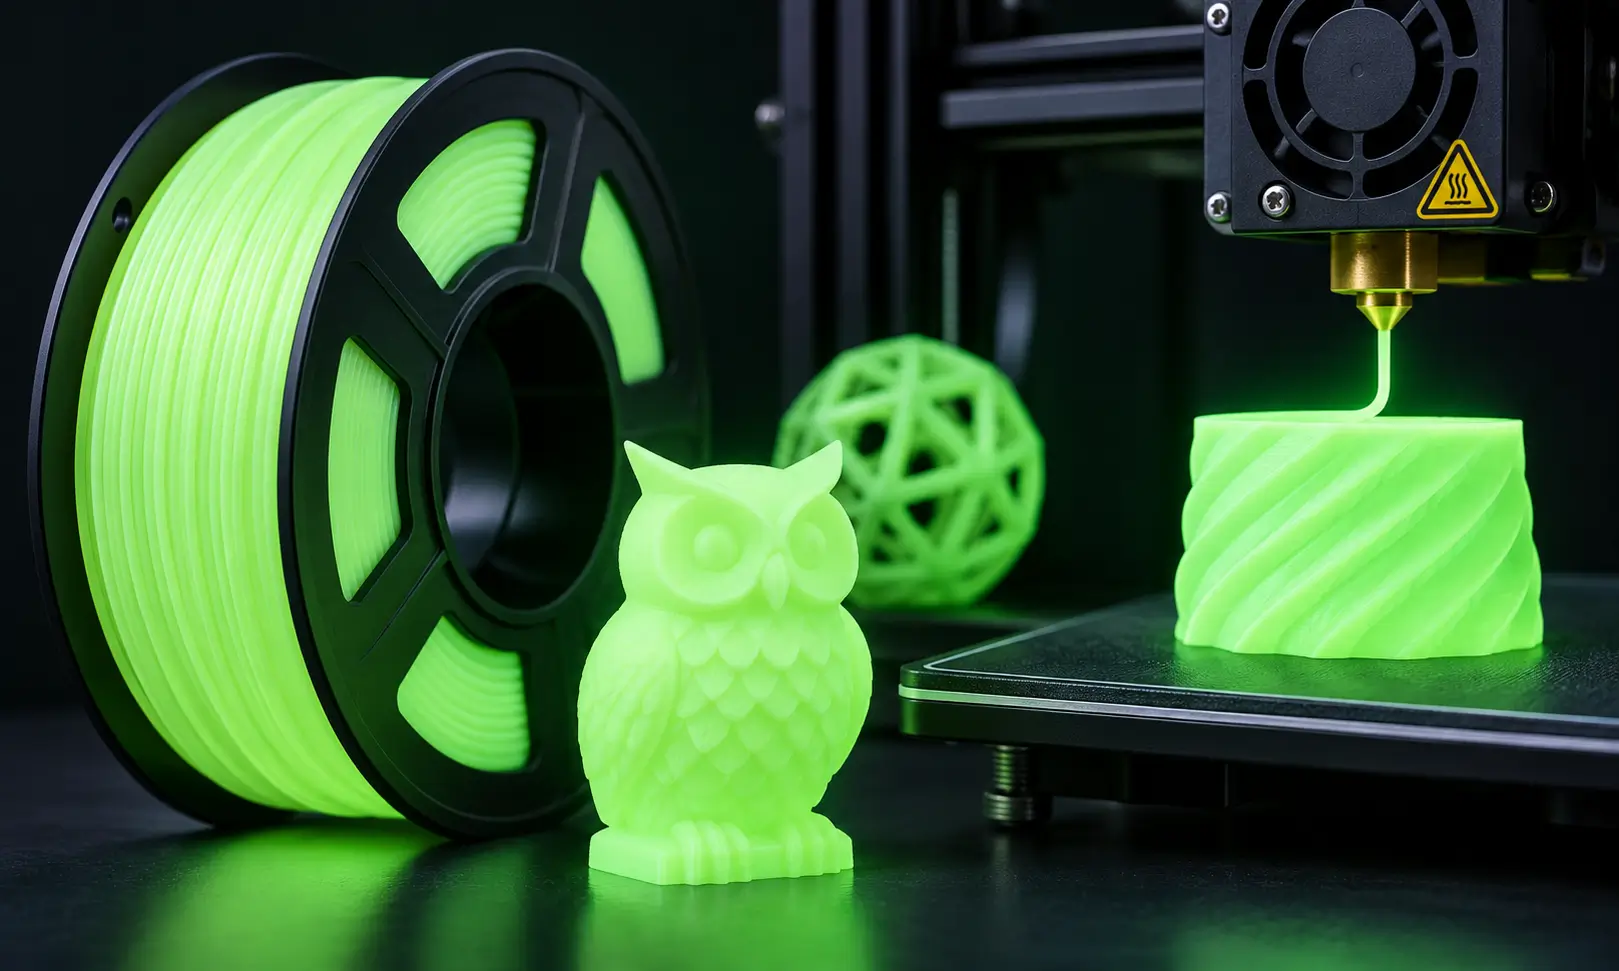
夜光 3D 打印耗材通常是在 PLA、PET 等热塑性材料中加入夜光粉,通过熔融挤出制成线材。这类耗材能够在吸收光照后产生夜光效果,可用于装饰模型、玩具、标识及其他创意制品。
但在实际生产中,夜光亮度和加工稳定性并不总能同时提高。有些线材虽然加入了较多夜光粉,却出现颗粒分布不均、外观不一致、线材脆断或打印不顺畅等问题。
因此,生产夜光 3D 打印耗材时,需要同时考虑夜光粉的选择、添加量、分散方式以及挤出和打印工艺。
一、夜光粉的添加量
夜光粉的添加量是影响成品发光效果的重要因素之一。在其他条件相近时,适当增加夜光粉用量,有机会提高制品的发光表现。
但是,夜光粉与 PLA、PET 等塑料基材的性质不同。随着粉体添加量增加,复合材料的流动性、机械性能和加工表现都可能发生变化。
如果粉体分散不均匀,还可能产生局部颗粒聚集,使线材外观和发光效果不一致。
同时,夜光粉添加量较高时,线材的柔韧性和抗断裂表现也需要重新评估。即使粉体本身亮度较高,也不代表制成的线材一定适合连续生产和稳定打印。
因此,合适的添加量应通过实际试样确定,而不是单纯追求更高的夜光粉比例。
二、夜光粉的选择和分散方式会影响哪些性能?
1. 根据加工工艺选择合适的夜光粉
用于 3D 打印线材的夜光粉,需要考虑粉体粒径、表面特性、发光性能以及与塑料基材的适配性。
颗粒较大的夜光粉可能增加挤出及后续打印时的加工难度;颗粒过细则需要综合评估其发光性能与分散表现。
因此,不能只根据粉体亮度选择材料,还应结合线材直径、挤出设备和后续打印要求进行判断。
2. 直接添加夜光粉还是使用夜光母粒?
夜光粉可以直接与塑料原料混合,也可以先制成含夜光粉的母粒,再与基材混合生产线材。
母粒方式有利于预先分散和计量添加,在部分生产条件下能够改善粉体投料的均匀性。
但母粒并不一定适合所有体系。母粒载体与目标塑料是否相容、预分散质量以及后续加工条件,都会影响最终效果。
因此,无论采用直接加粉还是母粒方式,都需要检查夜光粉在最终线材中的分布状态,而不能仅根据投料方式判断产品质量。
三、如何降低线材挤出过程中的加工风险?
夜光 3D 打印线材通常需要经过混合、熔融挤出、冷却和收卷等环节。
在这一过程中,除了关注夜光粉是否均匀分散,还应考虑以下问题:
加工温度与停留时间: 应根据塑料基材及实际工艺选择合适的加工条件,避免因温度、停留时间或材料稳定性问题造成外观和性能变化。
设备磨损与剪切作用: 部分夜光粉具有较强的磨蚀性,长期加工时需要关注螺杆、流道等接触部件的磨损情况。
线材尺寸稳定性: 生产过程中还需要控制线径及其波动,避免因尺寸不稳定而影响打印机的送料和熔融挤出。
如果出现线材颜色变深、颗粒分布不均或频繁断丝等问题,应分别检查材料配方、分散、加工条件与线材机械性能,而不是直接认定夜光粉本身存在质量问题。
四、为什么线材能正常生产,打印时却仍可能出现问题?
夜光线材的加工稳定性不仅取决于制造过程,还与最终 3D 打印设备的使用条件有关。
某些含夜光粉的线材具有较强的磨蚀性,长期使用普通黄铜喷嘴可能加快喷嘴磨损。因此,在选择打印设备时,需要参考耗材厂商对耐磨喷嘴的具体建议。
另外,如果颗粒尺寸、团聚情况与喷嘴规格不匹配,还可能增加堵嘴或出料不均匀的风险。
对于柔韧性不足的线材,在收卷、运输、送料或打印过程中,也可能发生断裂。
因此,评价夜光 3D 打印耗材时,不能只观察线材本身是否发光,还需要实际检查送料顺畅性、挤出稳定性、打印表面质量以及成品的机械表现。
五、怎样评估夜光亮度与加工稳定性的平衡?
开发夜光 3D 打印耗材时,建议从以下几个方面综合比较:
- 发光效果: 在相同充光和观察条件下,比较打印制品的初始亮度及余辉表现。
- 线材外观: 检查粉体分布是否均匀,有无明显色差、颗粒聚集或其他外观缺陷。
- 机械性能: 观察线材在收卷、弯曲和送料过程中的表现,评估是否容易脆断。
- 打印稳定性: 检查打印过程中的出料情况、喷嘴磨损、堵塞风险及成品表面质量。
此外,打印制品的厚度、填充结构和基材透光性也会影响最终的可见夜光效果。因此,评价时应尽量使用相同的打印结构和充光条件。
对于不同的使用场景,材料选择也可以有所侧重。例如,装饰性产品可能更关注初始亮度和外观,而需要频繁弯曲或连续打印的耗材,则应更加重视机械性能和加工可靠性。
总体而言,优质夜光 3D 打印耗材并不是简单地加入更多夜光粉,而是需要让发光效果、粉体分散、线材机械性能和实际打印工艺相互匹配。最终配方应通过实际制丝与打印测试确定。